保温材料
镀锌电焊网 GB/T 33281-2016
检验项目 | 技术指标 | 价格 | ||||||
电焊网基本 尺寸与偏差(mm) | L | B | 100 | |||||
基本尺寸 | 极限偏差 | 基本尺寸 | 极限偏差 | |||||
30000 30480 | ≥0 | 1000 | +5 -1 | |||||
914 | ||||||||
网孔尺寸(mm) | 网号 | 网孔尺寸J×W | 丝径 D | 网边露头 C | ||||
尺寸 | 极限偏差 | |||||||
40×40 | 101.6×101.6 | 2.50~4.00 | ±0.08 | ≤2.50 | ||||
30×40 | 76.2×101.6 | |||||||
30×30 | 76.2×76.2 | |||||||
20×30 | 50.8×76.2 | |||||||
20×20 | 50.8×50.8 | 1.80~2.50 | ±0.04 | ≤2.00 | ||||
10×20 | 25.4×50.8 | |||||||
10×10 | 25.4×25.4 | |||||||
04×10 | 12.7×25.4 | 1.00~1.80 | ≤1.50 | |||||
06×06 | 19.05×19.05 | |||||||
04×04 | 12.7×12.7 | 0.50~0.90 | ||||||
03×03 | 9.53×9.53 | |||||||
02×02 | 6.35×6.35 | |||||||
材料 | 产品使用的材料一般用途低碳钢丝应符合YB /T5294 的规定。在保证产品性能的条件下,如采用其他材料应符合相应的国家标准或行业标准要求。 | |||||||
电焊网弧形边缘波幅 | 电焊网弧形边缘波幅弦高不大于 100 mm | 200 | ||||||
电焊网经、纬线垂直度 | 电焊网经、纬线应垂直, 其纬斜不大于 20 mm | 200 | ||||||
电焊网断丝和脱焊 | 网号 | 处/卷(不大于) | 处/m (不大于) | 点/处(不大于) | 500 | |||
40×40 | 2 | 1 | 1 | |||||
30×40 | 2 | 1 | 1 | |||||
30×30 | 2 | 1 | 1 | |||||
20×30 | 2 | 1 | 1 | |||||
20×20 | 3 | 2 | 2 | |||||
10×20 | 3 | 2 | 2 | |||||
10×10 | 4 | 2 | 2 | |||||
04×10 | 5 | 2 | 3 | |||||
06×06 | 6 | 3 | 3 | |||||
04×04 | 7 | 3 | 4 | |||||
03×03 | 8 | 4 | 4 | |||||
02×02 | 10 | 5 | 5 | |||||
电焊网焊点抗拉力 | 丝径 D(mm) | 焊点抗拉力(N) | 丝径 D(mm) | 焊点抗拉力(N) | 200 | |||
4.00 | >580 | 1.20 | >120 | |||||
3.40 | >550 | 1.00 | >80 | |||||
3.00 | >520 | 0.90 | >65 | |||||
2.50 | >500 | 0.80 | >50 | |||||
2.00 | >330 | 0.70 | >40 | |||||
1.80 | >270 | 0.60 | >30 | |||||
1.60 | >210 | 0.55 | >25 | |||||
1.40 | >160 | 0.50 | >20 | |||||
电焊网网面双丝及断目 | 电焊网网面不应有双丝, 断目 处可搭接补焊, 补焊处表面用银粉漆刷匀。 | 200 | ||||||
网孔偏差 | 1. 经向网孔偏差范围不超过±5%。 2. 纬向网孔偏差范围不超过±2%。 | 100 | ||||||
外观 | 1. 电焊网网面平整、网孔均匀, 色泽一致, 无漏镀露铁缺陷。 2. 电焊网网面锌粒数不超过网孔数的5%,最大锌粒不超过丝径的10%。 | 100 | ||||||
镀锌层质量 | 电焊网镀锌层质量应大于140g/m2。 | 200 | ||||||
镀锌层硫酸铜浸置试验 | 镀锌层应均匀,对硫酸铜浸置试验次数不少于两次。丝径大于1mm 的浸置时间为60s,丝径小于1mm的浸置时间为30s | 1000 | ||||||
拼卷率 | 电焊网允许由两段拼成。其中短的一段长度不应小于5m,拼卷电焊网每卷至少应加长300mm,拼卷率不超过5% | 200 | ||||||
型检合计:3000元 | ||||||||
(一)检验规则:
1.出厂检验项目:
电焊网弧形边缘波幅,电焊网断丝和脱焊,网孔偏差,电焊网基本尺寸与偏差,网孔尺寸,电焊网经、纬线垂直度,电焊网网面双丝及断目,外观。
2.型式检验
在下列情况之一, 应进行型式检验:
a) 新产品或老产品转厂生产的试制定型鉴定;
b) 当生产的产品在设计、工艺、生产设备、管理等方面有较大改变而可能影响产品性能时;
c) 正常生产时, 每两年进行一次检验;
d) 产品停产半年后, 恢复生产时;
e) 出厂检验结果与上次型式检验有较大差异时;
f) 国家质量监督检验机构提出进行型式检验要求时;
g) 型式检验项目:材料,镀锌层质量,镀锌层硫酸铜浸置试验,焊点抗拉力,拼卷率。
(二)产品标记:
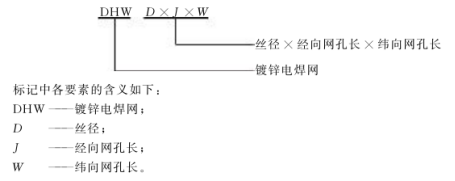
标记示例
丝径0.70mm,经向网孔长12.7mm,纬向网孔长12.7mm的镀锌电焊网。
DHW0.70×12.70×12.70

检验资质

公众号